



連絡先情報
-
 中国浙江省寧波市江北区望山路
-
 86-135-64796935
見積もりを取得する
一般的なダイカスト金型のコスト: 価格帯、コスト要因、および見積もりの計算方法
2026-08-13
単純な部品用の小型の亜鉛合金ダイカスト工具の価格は、およそ 3,000 米ドルから 8,000 米ドルです。 2 つのキャビティと基本的な水冷を備えた中型のアルミニウム金型の価格は、通常 15,000 米ドルから 50,000 米ドルの間です。モーターハウジング、トランスミッションケース、またはバッテリートレイに使用されるタイプの大型の自動車または新エネルギー車の構造金型は、すぐに 100,000 米ドルを超える可能性があり、大型スライドシステムとコンフォーマル冷却を備えたバージョンの見積価格は 300,000 米ドルを超えています。したがって、質問に対する最も有用な答えは、1 つの数字ではなく、バンドです。下限では 3,000 米ドル、ほとんどの量産アルミニウム工具では 20,000 米ドルから 60,000 米ドル、複雑な自動車金型の場合はそれ以上を予定しています。この記事では、見積がその範囲の下から一番上に移動する理由、その範囲が存在する理由、およびサプライヤーが実際に受け取る数値をどのように計算するかについて説明します。
ダイカスト金型はカタログ品ではありません。これは、顧客の部品図面のセットから始まり、鍛造鋼ブロックから機械加工され、仕様内の部品が製造されるまで試射を通じて調整されるカスタム精密ツールです。形状、合金、生産量、表面仕上げの要件、期待される品質はプロジェクトごとに変化するため、金型の価格もそれに応じて変化します。サプライヤーはリストから価格を引き出すことはありません。彼らは、部品の構造分析とその背後にある生産プログラムからそれを引用しています。
部品の形状によって、金型の外形寸法、スライドとコアの数、キャビティの深さと形状、ゲートの位置、冷却チャネルの複雑さが決まります。側面が開いた平らな箱形のパーツは、最も安価な工具の 1 つです。内部リブ、ボス、パーティング ラインに垂直な穴、およびスライドの移動が必要なアンダーカットを備えた密閉型ハウジングのコストは何倍もかかります。鋼材の量、加工時間、鋳造欠陥のリスクはすべて、形状の難しさとともに増加するため、サプライヤーはそれを見積もりに組み込みます。
これは、金型自体をそれが製造する部品から分離するのに役立ちます。金型は資本的支出であり、一度支払えば、生産期間全体にわたって償却されます。鋳造部品の単価には、サイクル タイム、材料、労力、諸経費が反映されますが、工具の全額が反映されるわけではありません。部品の価格、計画数量、工具寿命も比較せずに金型の見積もりを比較する購入者は、誤った結論を導き出すことになります。安価な金型では、頻繁に修理が必要になったり、一貫性のない部品が製造されたりするため、総コストが大幅に上昇する可能性があります。金型の実際の価値は、最初の請求書ではなく、ショット単位で測定されます。
見積もりが異なる理由を理解するには、サプライヤーが支払わなければならない金額を知ることが役立ちます。金型の見積もりは、エンジニアリング、鋼材、機械加工、標準コンポーネント、サンプリングの 5 つの主要なブロックから作成されます。各ブロックには独自のコスト構造とリスクプロファイルがあります。
エンジニアリング段階には、ゲートとランナーの設計、冷却計算、抜き勾配解析、収縮補正、要求の厳しい部品のモールド フロー シミュレーションが含まれます。複雑な自動車鋳造では、設計者はスライドの作動方法、取り出しシーケンス、金型の熱バランスも定義します。デザインには何時間もかかり、その時間分の料金が請求されます。単純な金型の場合、エンジニアリングが見積もりの 5 ~ 10 パーセントを占める場合があります。公差が厳しい複雑な薄肉自動車部品では、シェアが 15% 以上に達する場合があります。エンジニアリングには隠れたリスクも伴います。設計が不十分な金型では、最初の試行後に再作業が必要になる可能性があります。そのため、経験豊富なサプライヤーは推測ではなくシミュレーションに投資します。
金型鋼 is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
キャビティは CNC フライス加工によって成形され、EDM またはワイヤー切断によって鋭いコーナーと深い細部を仕上げられます。必要な時間は、切断する表面積、鋼の硬度、および保持する公差によって異なります。高硬度鋼は切削速度が遅くなり、工具の摩耗が多くなります。鋳造品に高光沢の表面仕上げが必要な場合は、研磨により手作業が追加されます。通常、機械加工は見積もりの中で最も高価なブロックであり、場合によっては全体の 30 ~ 40 パーセントを占めます。
スライド、コア、エジェクター ピン、ガイド ピラー、水接続部、パーティング プレーンはすべて取り付けられ、位置が揃っている必要があります。ダイは正しいロック圧力で射出成形機上で閉じる必要があり、バリが形成されないように半分が均等に嵌合する必要があります。フィッティングは職人技です。熟練した工具製作者が必要であり、スケジュールに組み込むのは困難です。
ほとんどのサプライヤーは、見積書に 2 回または 3 回の試用期間を含めています。実際のダイカストマシンに金型を取り付け、テストショットを作成し、部品を測定し、修正を行います。材料が消費され、機械時間がレンタルされ、エンジニアが結果を分析します。試行の結果、寸法上の問題や充填パターンの問題が明らかになった場合、金型は修正のために工場に戻されます。一部のサプライヤーはトライアルをオプションとして見積もっています。その他は合計に含まれます。数字の中に何が入っているかを必ず確認してください。
エンジニアリング、鋼材、機械加工、サンプリングによって見積もりに何が含まれるかが説明されますが、最終的な価格は 4 つの具体的な設計と製造上の決定によって決まります。影響の大きい順に、部品の複雑さ、キャビティの数、金型のサイズ、冷却システムの設計です。
複雑さは典型的な価格倍増です。部品にアンダーカット (金型からの直接の取り出しを妨げる機能) がある場合に何が起こるかを考えてみましょう。アンダーカットがあるため、設計者は油圧または機械的作動で動くスライドまたは折りたたみ可能なコアを追加する必要があります。スライド 1 つで金型に数千ドルが追加され、さらにツールの寿命全体にわたるメンテナンス ポイントが発生します。 2 つのスライドで数万ドルが追加される場合があります。雌ねじ、スナップフィットフック、角度付きの機能により、さらなるツールが追加されます。突き出し方向を複雑にするあらゆる機能により、金型内の可動部品の数が増加し、加工時間が増加し、100,000 ショットを超える故障のリスクが増加します。
一方、パーティング ラインに沿ったフィーチャの追加コストはほとんどありません。抜き勾配、十分な半径、均一な壁厚により、追加の機構は必要ありません。部品設計者は、金型メーカーよりも金型コストに対して大きな影響力を持っています。優れたサプライヤー、または製造可能性を考慮した設計の優れたレビューは、鋼材を切断する前にコストを左右する特徴を特定できます。
キャビティ数によって、ショットごとに生産される部品の数が決まります。 1 つのキャビティからサイクルごとに 1 つの部品が生成されます。 2 つの空洞からは 2 つが得られます。 4つで4が得られます。キャビティの数が増えると加工量や鋼材サイズが大きくなるため金型価格は高くなりますが、受注量が多い場合は単価が下がります。 2 つのキャビティを持つ金型は、ベースとクランプ システムが共有されるため、1 つのキャビティを持つ同じ金型よりも 2 倍ではなく 60 ~ 80 パーセント高くなる可能性があります。サプライヤーは、年間生産目標、機械能力、部品重量から最適なキャビティ数を計算します。年間 20,000 個の部品しか必要ない場合は、通常、単一キャビティ金型を選択するのが合理的です。 500,000 が必要な場合、同じロジックで 2 つまたは 4 つのキャビティが必要になります。
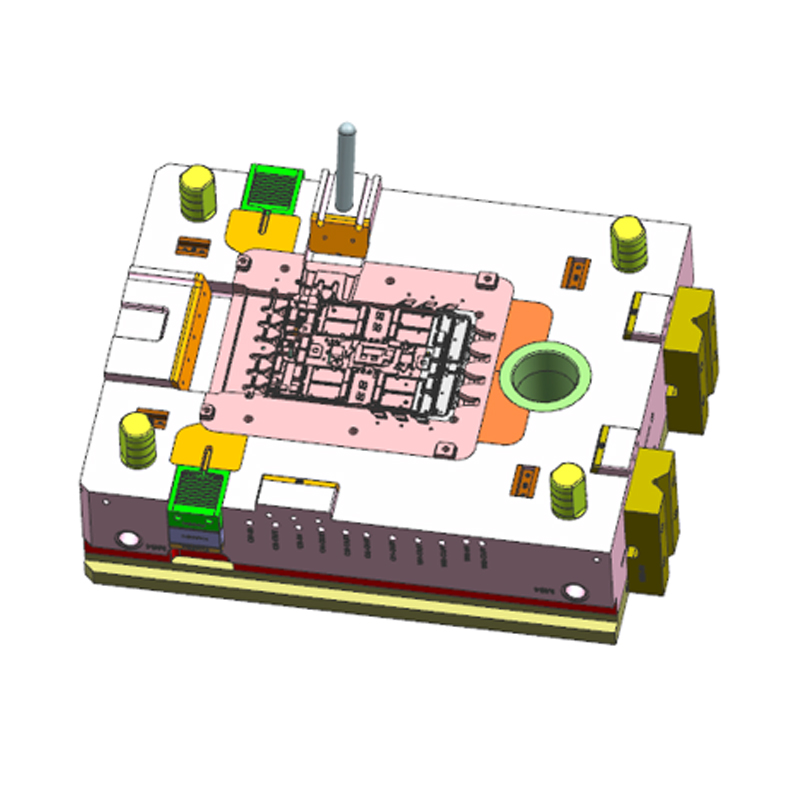
金型の外側のサイズは、部品の投影面積、キャビティの数、およびランナー システムによって設定されます。金型のサイズによって必要な射出成形機のトン数が決まり、それがダイカスト工場の生産能力と時間当たりの機械稼働率に影響します。金型が大きいほど、鋼材、機械加工、熱処理、取り扱いにかかるコストが高くなります。相関関係は完全に直線的ではありませんが、強力です。亜鉛部品用の小型 150 トンのホットチャンバー機械は、わずか 350 mm 四方の金型に対応できる可能性があります。モーターハウジング用の 2,200 トンのコールドチャンバー機械には、小型車ほどの大きさの金型が必要です。これら 2 つのポイントの間では、工具コストは 30 倍も変化する可能性があります。良い参考例としては、次のようなものがあります。 800tアルミ合金ダイカストボックス これは、製品構成の中の中~大規模セグメントに位置し、本格的なアルミニウム工具プロジェクトにどれだけの鋼材とインサートの設計が含まれるかを示しています。
 カスタム 800T アルミニウム合金ダイカスト ボックス工場、メーカー - 寧波 NKT ツール 寧波 NKT ツーリング株式会社は、中国 800T アルミニウム合金ダイカスト ボックス メーカーおよびカスタム工場です。詳細: アルミニウム合金ダイカスト ボックス... 製品を見る→
冷却はコスト要因の中で最も目に見えにくいものですが、生産性にとって最も重要なものの 1 つです。溶融合金が凝固する速度によってサイクル時間が決まり、したがってショットあたりのコストが決まります。シンプルなストレートドリルの冷却ラインは安価で、平坦な部品に使用できます。輪郭のある冷却チャネルまたはコンフォーマルな冷却チャネルはキャビティの形状に従っており、ホットスポットを減らしますが、ろう付け、積層造形、または複雑な穴あけ戦略が必要であり、そのすべてがコストを増加させます。大量生産では、優れた冷却機能を備えた金型を使用するとサイクルを数秒短縮でき、その高い価格を数か月以内に回収できます。少量生産の場合、その計算が機能することはほとんどなく、よりシンプルな冷却システムの方が経済的です。
金型鋼 selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
亜鉛合金はかなり低い温度で鋳造されるため、亜鉛型は P20 や 1.2738 などの焼き戻し鋼から作られ、数十万ショットに耐えることができます。アルミニウム合金は射出ゲートで約 610°C に達し、金型表面は繰り返し激しい熱衝撃を受けるため、一定のサイクル数を経ると金型にヒートチェックが発生します。アルミニウム製キャビティインサートの工具寿命は一般的に 60,000 ~ 150,000 ショットと評価されており、その後、インサートは修理または交換されます。キャビティインサートは単一部品の中で最も高価であるため、鋼材の寿命がメンテナンス予算に直接影響します。
補助的な治療も重要です。窒化、PVD コーティング、および酸化処理により、キャビティ表面のはんだ付けや浸食が軽減され、リリースが改善され、オーバーホール間の寿命が延長されます。これらのプロセスにより金型の価格が数パーセント増加しますが、深いコアや高い表面要件を備えた部品の場合は、十分にお金を払う価値があります。冶金学の主題全体は、独自の議論に値するほど奥が深いため、アルミニウム合金ダイカスト金型に適した材料を選択する方法について、鋼材のグレード、コーティングの選択、および工具寿命への影響をカバーする別のページを作成しました。
鋳造する合金は、材料だけを選択するものではありません。これにより、ツールの熱的および機械的設計範囲が決まり、したがってツールの構築に必要な予算が決まります。同じ部品形状であっても、亜鉛、アルミニウム、マグネシウムでは金型コストが大幅に異なる場合があります。
亜鉛合金 melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150tホットチャンバーダイカスト金型 当社が製造する亜鉛部品は、ダイカストプロセスへの最も手頃なエントリーポイントとなります。
 カスタム 150T ホット チャンバー ダイカスト金型工場、メーカー - 寧波 NKT も 寧波 NKT ツーリング株式会社は、中国の 150T ホット チャンバー ダイカスト金型メーカーおよびカスタム工場です。詳細: 150T ホット チャンバー ダイカスト金型... 製品を見る→
アルミニウム合金は 610 ~ 700°C で鋳造され、熱間加工鋼、慎重に設計された冷却、および堅牢な排出システムが必要です。単純なブラケット用の 1 個取りのアルミニウム金型の費用は 18,000 ドルから 35,000 ドルですが、スライドとインサートを備えた自動車ハウジング用の 2 個取りのアルミニウム金型の価格は 50,000 ドルから 90,000 ドルに達します。パーツのサイズが決定的なスケール係数です。前述の 800 t アルミニウム合金ダイカスト ボックスのような大型密閉ハウジングは、通常、複数のインサート、重摩耗プレート システム、金型温度制御ユニットに接続された冷却ネットワークを備えた直径 1 メートルを優に超える金型で製造されます。その工具は数トンのアセンブリであり、その価格は鋼材の量、加工時間、およびこのような大型金型の取り扱い要件を反映しています。
マグネシウムの鋳造温度はアルミニウムの鋳造温度に近いため、金型鋼と冷却要件も同様のパターンに従います。主な違いは、特に薄肉の自動車部品の場合、高真空システムとより厳密なプロセス制御が必要なことです。金型の価格は、同じサイズと複雑さのアルミニウム製工具に匹敵します。また、マグネシウムは溶融状態で化学反応性があるため、マグネシウム金型は表面処理と密閉にさらに注意を払う必要がある傾向があります。部品がステアリング ブラケットやクロスカー ビームなどの軽量構造コンポーネントである場合、多くの場合、それによって実現される軽量化によって工具コストが正当化されます。
ほとんどのプロの金型サプライヤーは、推測ではなくボトムアップのコスト見積もりに基づいて見積もりを作成します。具体的な数値が店舗ごとに異なる場合でも、この手順は業界全体で同じロジックに従います。
まず、サプライヤーは部品モデルをレビューし、パーティング ライン、スライド、コア、抜き勾配、ゲートの位置、取り出し要件を特定します。この分析から、エンジニアは金型の設計時間を見積もり、予備的な金型構成を準備します。次に、成形品の投影面積と深さから金型フレームのサイズを決定します。サプライヤーは、ベースとインサートの鋼材の体積を計算し、選択したグレードのキロ当たりのコストを乗算し、熱処理を追加します。 3 番目に、CNC 荒加工、中仕上げ、仕上げ、EDM、ワイヤー切断、研磨の加工時間を見積もります。それらの時間には店舗料金が掛けられます。これらの料金には機械の減価償却費、人件費、諸経費が含まれるため、高度な 5 軸加工に投資している金型メーカーは、時間単価は高くても時間は短く見積もることがよくあります。
4 番目に、エジェクタ ピン、ガイド ピラー、リターン ピン、スプルー ブッシュ、水ノズル、リミット スイッチ、スライド ガイドなどの標準コンポーネントが、カタログ価格にマークアップを加えた価格で追加されます。 5 番目に、組み立てと取り付けの時間が適用されます。最後に、サプライヤーは試射、検査、プロジェクト管理のコストを追加し、諸経費と利益率を適用します。
結果は、部品情報の完全性と同等の数値になります。部分的な図面、未定義の合金、または未記載の表面仕上げ要件については、暫定的な見積もりが作成されます。バイヤーが完全な CAD データ、材料グレード、年間数量、機械トン数の希望を提供すると、見積もりの信頼性がさらに高まり、準備時間が短縮されます。
バイヤーは、部品自体は単純に見えるのに、なぜ特定の金型がそれほど高価なのかをよく尋ねます。その答えは、金型のコストが製造される鋳造部品の数に分散されるときに現れます。 40,000 ドルのアルミニウム金型の部品あたりのコストは、50,000 個の部品の生産では 0.80 ドル、500,000 個の部品では 0.08 ドルになります。金型は投資であり、そのコストは高圧ダイカストの低単価によって回収されます。
| 総生産量 | 部品ごとの金型コスト | コンテキスト |
|---|---|---|
| 10,000部品 | 米国 $4.00 | 少量のプロトタイピングまたはニッチな製品 |
| 50,000部品 | 米国 $0.80 | 典型的な中量生産の自動車または産業用 |
| 100,000部品 | 米国 $0.40 | 大量生産の民生用または自動車用コンポーネント |
| 500,000部品 | 米国 $0.08 | ダイカストが完全に経済的な大量生産 |
この表は、金型価格を決して単独で考慮すべきではない理由を示しています。計画数量が 5,000 個のみの場合は、ビレット部品の CNC 機械加工の方が安価になる可能性があり、砂型鋳造工具の方がさらに安価になる可能性があります。計画数量が 200,000 個の場合、2 つのキャビティ、優れた鋼材、またはより優れた冷却に追加の費用を費やせば、サイクル タイムと単価を大幅に削減できます。
特に電気自動車のドライブトレインでは、その規模の傾向は明らかです。ハウジングや構造部品など 2200tアルミニウム合金ダイカストモーターハウジング は大型のマシンセルで大量に生産されるため、金型のコストは、プロジェクト予算では 6 桁にも達しますが、このツールから生産される数十万個のユニットによってすぐに薄まってしまいます。同じ論理がトランスミッション ハウジング、バッテリー コンパートメント プレート、および冷却ジャケットにも当てはまります。年間需要が高いため、プログラムの寿命全体にわたって堅牢で高価なツールが最も経済的な選択肢となります。
 カスタム 2200T アルミニウム合金ダイカスト モーター ハウジング工場、メーカー - N 寧波 NKT ツーリング株式会社は、中国 2200T アルミニウム合金ダイカスト モーター ハウジング メーカーおよびカスタム工場です。詳細: 2200T ... 製品を見る→
代替品と比較すると、ダイカストの金型コストがより公平に見えます。
砂型鋳造工具ははるかに安価です。砂型鋳造用の型紙と中子箱は数千ドルで製造でき、このプロセスでは少量生産が可能です。しかし、各砂型鋳造部品にはより多くの材料、より多くの仕上げ加工、より多くの検査が必要であり、生産率ははるかに低くなります。生産量が年間数千部品を超えて増加すると、通常、ダイカストの部品あたりのコストの利点が、より高い金型への投資を圧倒します。
CNC 機械加工では、ビレットから機械加工するアプローチでほぼ完全に工具の使用が不要になります。金型費用がかからないため、ワンオフ部品や非常に小さなバッチの機械加工が魅力的になります。しかし、材料の無駄、機械時間、手作業のため、定期的な部品コストははるかに高くなります。部品点数が 1,000 ~ 2,000 個程度になると、コスト カーブがクロスし、金型を含めた後でもダイカストの方が安くなります。年間 2,000 ~ 10,000 ユニットの部品の場合、比較は厳しくなり、決定は形状、材料、仕上げの要件によって決まります。
低圧鋳造やスクイズ鋳造などの他の鋳造方法には、独自の工具規則があります。スキーズ鋳造は、高品質の構造部品によく使用されますが、通常、通常の高圧ダイカストよりも堅牢で高価な工具が必要です。その代わりに、重要な用途における機械的特性と耐圧性が向上します。各プロセスには部品の形状と量に応じた損益分岐点があるため、前払いの工具料金だけではなく総コストを比較してください。
金型価格のほとんどは、サプライヤーが確認する前に部品設計に組み込まれます。製造可能性を考慮した設計のレビューは、数倍の利益をもたらすコスト削減ツールです。これらは最も影響力が大きい領域です。
部品の設計を超えて、最も明確な節約は、ツールを実際の年間生産量に合わせることによってもたらされます。 2 キャビティ金型のコストは高くなりますが、年間 20,000 個の部品しか使用しない場合、余分なキャビティは使用されないままになります。機械のトン数を早めに選択してください。すでに 800 トンまたは 1,650 トンの機械を所有している場合は、サプライヤーに正確なモデルを伝えることで、そのプラテンに合わせてモールド ベースを設計し、不必要な鋼材を避けることができます。
最後に、RFQ 内の情報を統合します。合金、コーティング要件、サンプリング基準、製造機械が固定されている場合は、予想される納期を定義します。完全な RFQ により、見積もり時間が短縮され、仮定が回避され、サプライヤーは不確実性に対するリスク プレミアムを追加するのではなくツールを最適化できます。
引用は重要ですが、それが全体像ではありません。金型の実際の納入コストには、その故障モードとメンテナンスの負担が含まれます。ダイカスト金型のサプライヤーを評価するときは、次のことを尋ねてください。
回答によって、サプライヤーが金型を見積もっているのか、生産ソリューションを見積もっているのかがわかります。真剣な金型メーカーは、ツールの価格だけでなく、ショット サイクル、冷却効果、部品ごとの総コストについても議論します。サプライヤーの同様のプロジェクトの履歴について尋ねることも役立ちます。安全性が重要なアルミニウム部品の金型は、何千もの小さな決断の積み重ねであり、同クラスの部品の経験があれば、修正が遅れて費用がかかるリスクが大幅に軽減されます。
参考までに、サプライヤーが業界のどの位置にあるかを理解することも重要です。独自のエンジニアリングの歴史、最新の機械工場、および高圧ダイカスト金型における文書化された実績を持つ企業は、これらのリスクを管理する上でより強力な立場にあります。金型設計工房からアルミニウム、マグネシウム、亜鉛合金の本格的な金型製作に至るまでの経緯を会社概要ページに詳しく記載しております。
ダイカスト金型の一般的なコストは、単純な亜鉛工具の数千ドルから、大型の自動車用アルミニウム構造の数十万ドルまで多岐にわたります。広がりは正常であり、予想されています。その範囲内での独自のプロジェクトの位置は、部品の複雑さ、選択した合金、キャビティ数、生産量によって制御されます。すべてのサプライヤーは、エンジニアリング、鉄鋼、機械加工、コンポーネント、組み立て、サンプリングなどの同じ機能ブロックから金型コストを計算します。最も安い見積もりは最低の総コストと同じではなく、金型の実際の価値はショット、公差、サイクル タイム、およびメンテナンス間隔で把握されます。
正確で競争力のある見積もりを取得するには、部品設計を完了し、材料と表面の要件を定義し、年間生産量を明記し、完全な情報を提供してサプライヤーに連絡します。製造可能性を考慮した設計作業と、金型の能力を実際の生産ニーズに合わせるために費やす時間は、どのような交渉戦術よりも金型の価格を削減します。金型が鋳造合金と部品の体積に合わせて適切に設計されている場合、金型は最小限に抑えられる項目ではなく、耐久性のある生産資産になります。
中国浙江省寧波市江北区望山路
86-135-64796935
著作権 © Ningbo NKT Tooling Co., Ltd. 著作権はすべて留保されています.

