



連絡先情報
-
 中国浙江省寧波市江北区望山路
-
 86-135-64796935
見積もりを取得する
ダイカスト金型の一般的なコスト: 購入者が期待すべき金額と価格が異なる理由
2026-08-20
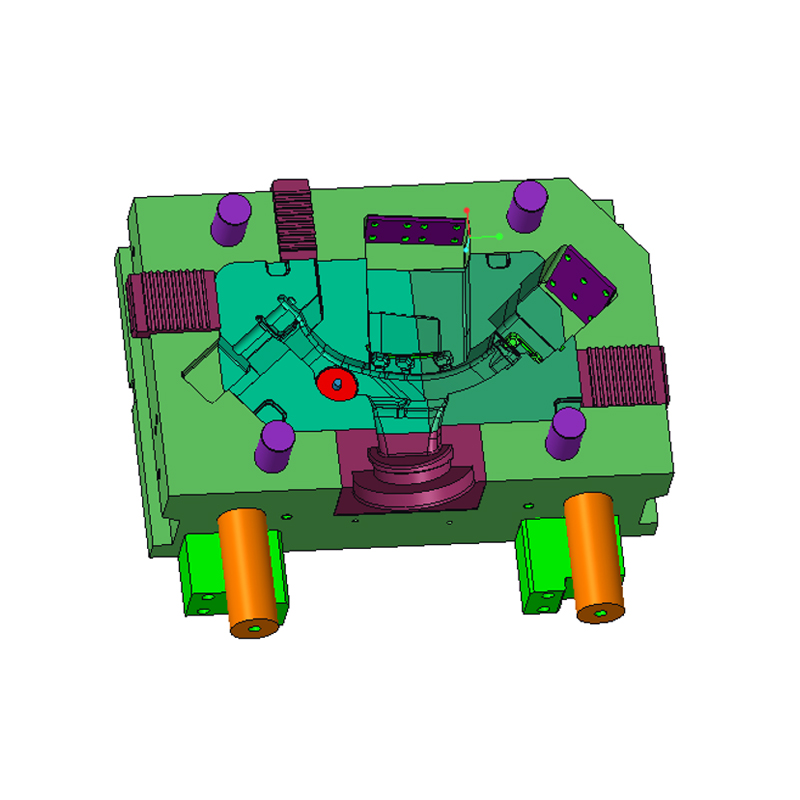
新しい自動車部品用のダイカスト部品を調達していると想像してください。同じ CAD ファイルを 3 つの金型サプライヤーに送信すると、ツールの見積もりは 8,500 ドル、22,000 ドル、46,000 ドルとして返されます。どちらが正しいでしょうか?真実は、どれも数字だけで判断できるものではないということです。ダイカスト金型の一般的なコストは範囲であり、点ではありません。単純な亜鉛合金工具は約 3,000 ドルから始まりますが、複数のスライド、インサート、内部冷却を備えた複雑なアルミニウムまたはマグネシウムの金型は、簡単に 100,000 ドル以上に達することがあります。
この普及の理由は、ダイカスト金型が商品ではなく、特注設計の生産設備であるためです。その価格は、部品の形状、鋳造される合金、予想される生産量、キャビティの数、工具に必要な寿命、および厳しい公差を維持するために必要なプロセス制御のレベルを反映しています。この記事では、金型コストがどのように構成されているか、何が数値を上下させるのか、そして購入者が現実的に予算を立ててコストのかかる間違いを回避する方法について説明します。
金型の価格がどのように構築されるかを理解することは、現実的な予算への第一歩です。 5,000 ドルの金型と 90,000 ドルの金型はどちらも「ダイカスト工具」と呼ばれるかもしれませんが、物理的および工学的なほぼすべての意味で異なります。主なコスト要因を分析してみましょう。
金型の物理的なサイズが最も明白な要素です。小型の電子コントローラーのハウジングは 300 mm x 300 mm のモールド ベースに収まる可能性がありますが、完全なトランスミッション ハウジングやモーター ハウジングには一方向に 1,200 mm を超えるモールド ベースが必要になる場合があります。鋼材の体積は、設置面積の二乗に応じて、厚さに応じてほぼ直線的に増加します。金型が大きくなるということは、より多くの金型鋼、より多くの加工時間、より大きな CNC、そして多くの場合、サンプリング用のより大きなダイカストマシンを意味します。小型の金型の重量は 300 kg 未満、大型の自動車用金型の重量は 5 トンを超えることも珍しくありません。
自動車用ブラケットなどの一般的な製品の場合、金型の設置面積は中程度かもしれませんが、ショック タワーやバッテリー トレイなどの構造コンポーネントの場合、同様に複雑な小型部品と比較して、部品のエンベロープだけで工具コストが 2 倍になる可能性があります。購入者は、基本サイズではなく機能の数に注目するため、全体の寸法の影響を過小評価することがよくあります。
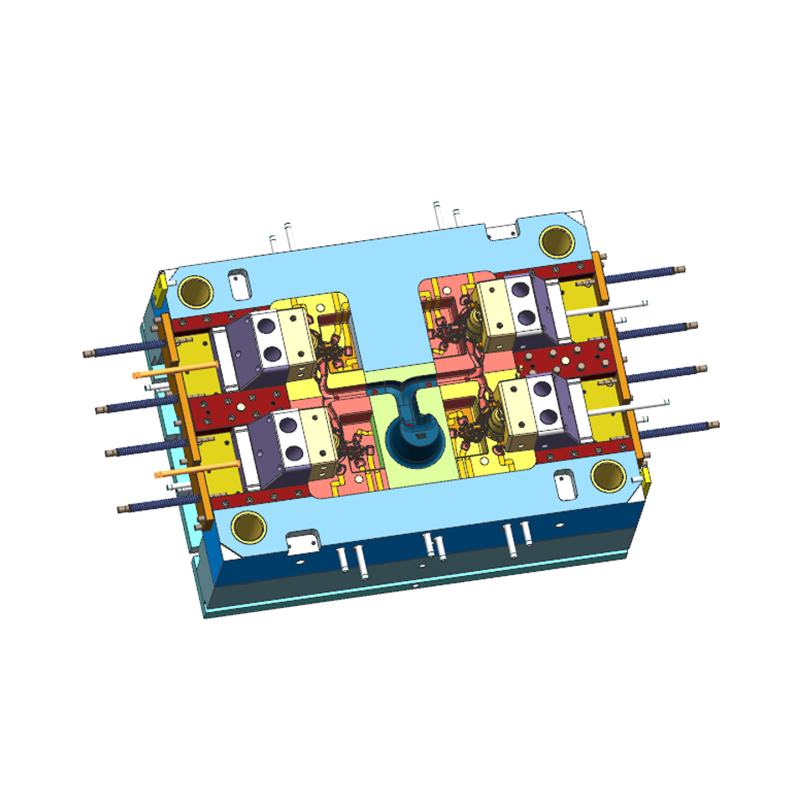
キャビティ数は、あらゆる金型プロジェクトにおいて重要な決定事項です。単一キャビティ金型では、サイクルごとに 1 つの部品が製造されます。ランナーとゲート システムのバランスが注意深く調整されていれば、2 キャビティ金型では 2 つが生産され、8 キャビティ金型では 8 つが生産されます。キャビティが追加されるたびに、モールド ベースのサイズと鋼材の体積が増加し、加工の複雑さが 2 倍または 3 倍になり、冷却および充填設計の最適化がさらに困難になります。
実際には、1 つのキャビティから 2 つのキャビティに移行すると、金型ベース、スプルー ブッシュ、イジェクション プレートなどの一部のコンポーネントが共有されるため、金型コストは 100% ではなく、通常 40% ~ 60% 増加します。ただし、キャビティの数を 4 つから 8 つにすると、効率がパーセンテージで低下し、より大きな設置面積とより複雑なランナー システムを使用してツールを再設計する必要があるため、効率が 70% 以上増加する可能性があります。一部の大量の亜鉛部品では、12 個以上のキャビティを備えたマルチスライダー ツールが使用されます。これらの金型は、複雑なスライド機構と正確な位置合わせの要件により、驚くほど高価になる可能性があります。
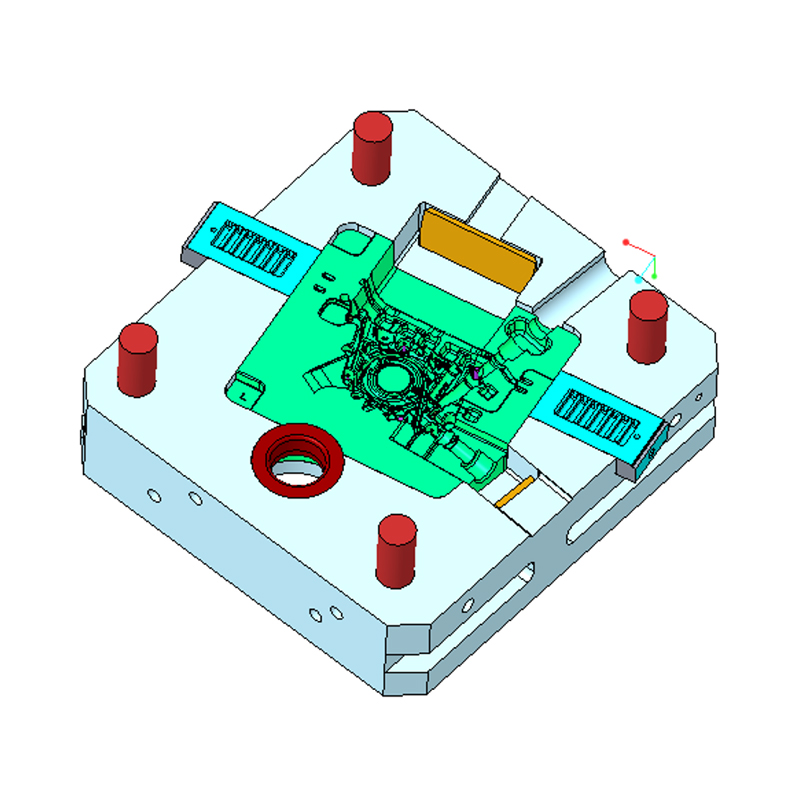
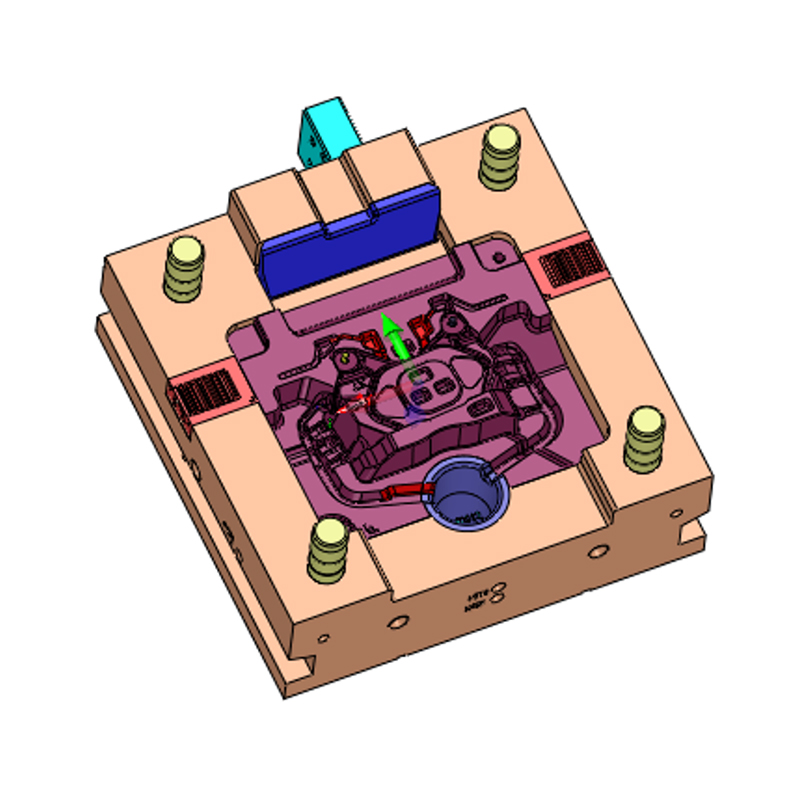
部品の幾何学的複雑さによって、金型に含める必要がある可動要素の数が決まります。アンダーカット、横穴、または雄ねじにはスライド (サイドアクションコアとも呼ばれます) が必要です。各スライドには、硬化スチールインサート、スライド本体、ガイドピン、角度付きウェッジ、油圧または機械的作動、および追加の水ラインが追加されます。スライドのない単純な型が最も安価です。 4 つの大きな油圧スライドを備えた金型の場合、スライド機構だけで 15,000 ドルから 40,000 ドルかかる場合があります。
内部空洞を作成するコアもコストを押し上げます。深い炉心は収縮気孔を避けるために内部で冷却する必要があり、そのためには長い水路を掘削するか、積層造形炉心インサートに投資する必要があります。同じ部品のさまざまなバリエーションに交換できる取り外し可能なインサートはコストがさらにかかりますが、複数の同様の部品番号を計画している場合はコストを節約できます。
私たちの金型工場では、穴のパターンが異なる同様の部品をよく見かけます。ある顧客は、交換可能なインサートを備えたファミリー金型を選択して、3 つのバリエーションを処理できます。初期投資は高くなりますが、部品バリエーションあたりのコストは低くなります。別の顧客は 3 つの専用金型を要求する場合があり、その場合、生産量は高くなりますが、工具の総予算ははるかに高くなります。どちらのアプローチも有効であり、正しい選択は年間の量と価格戦略によって異なります。
金型コアとキャビティに選択される材料は主要な品目です。 H13 工具鋼はアルミニウムおよびマグネシウムのダイカストの主力製品ですが、DAC55、SKD61、またはより清浄度が高く等方性が優れている輸入 H13 などの高級グレードは、1 キログラム当たりのコストが高くなります。鋼材のコストは、多くの場合、金型の総コストの 15% ~ 25% に過ぎませんが、工具の寿命と信頼性に大きな影響を与えます。
熱処理によりさらに大きな負荷がかかります。必要な硬度 (通常、H13 の場合 44 ~ 52 HRC) を達成し、歪みを最小限に抑えるには、真空焼入れ、複数回の焼き戻しサイクル、および応力除去が必要です。熱処理後には通常、仕上げ加工または放電加工 (EDM) 作業が行われますが、これによりさらにコストが増加します。一部の高寿命金型では、コアおよびキャビティ表面に窒化または TiAlN などの物理蒸着コーティングが必要となり、表面積に応じて 2,000 ドルから 8,000 ドルの追加料金がかかります。
200,000 ショットと評価される高級グレードではなく、50,000 ショットに耐える可能性のある安価な鋼材を使用するという決定により、初期価格が劇的に変わります。プロトタイプまたは試作段階では、より安価なオプションが正当化される場合があります。長期間にわたる自動車プログラムの場合、良品部品あたりの総コストを計算すると、多くの場合、より高い初期投資が最も経済的な選択となります。
ダイカストのサイクル時間は主に冷却によって制御されます。戦略的に配置されたウォーター ラインを備えた金型は、熱をより迅速に除去し、サイクル タイムを短縮し、ホット スポットや収縮亀裂を防止することで部品の品質を向上させます。ただし、冷却チャネルを追加するのは簡単ではありません。直線には深穴ドリルが使用されますが、湾曲したチャネルには機械加工されたインサートが必要で、その後プラグまたは真空ろう付けプレートでシールされます。
部品の輪郭に沿った複雑な内部経路を備えたインサートを 3D プリントするコンフォーマル冷却は、アルミニウム合金ダイカストでますます普及しています。この技術によりサイクル時間を 15% ~ 30% 短縮できますが、インサートの製造コストが高く、多くの場合、個別の耐用年数検証が必要になります。コンフォーマル冷却インサートをいくつか備えた金型は、従来の冷却金型よりも 10% ~ 20% 高いコストがかかる可能性がありますが、生産性の向上により、数か月以内にその差を補うことができます。
冷却は金型の熱疲労挙動にも影響します。冷却不良は早期の熱チェックにつながり、金型の寿命が短くなり、メンテナンスのダウンタイムが長くなります。優れた冷却設計への投資は、総所有コストを削減する最も効果的な方法の 1 つですが、経験の浅いサプライヤーが見積もりを下げるために最初に手抜きをする分野の 1 つでもあります。
公差が厳しくなると、より大規模な機械加工、より正確な EDM、より慎重なフィッティングとスポッティングが必要になります。一般的なダイカスト部品は直線公差 ±0.5 mm で指定されますが、多くの自動車用途では重要な領域で ±0.1 mm が必要です。プロセス中に膨張して移動する金型鋼内で ±0.1 mm を維持するには、より頑丈な構造、より詳細な熱分析、および追加の試行反復が必要です。これにより、金型コストが簡単に 10% ~ 30% 増加する可能性があります。
表面仕上げはドライバーと同様です。美観のために部品に特定の質感が必要な場合や、摺動コンポーネントの摩擦を軽減するために鏡面研磨が必要な場合は、金型をそれに応じて、場合によっては選択的に研磨する必要があります。選択した領域のテクスチャ エッチングにはマスキングが必要で、リードタイムが 2 ~ 4 週間かかり、さらに大きな領域ごとに 2,000 ドルから 6,000 ドルが追加されます。これらのコストは、ジオメトリだけを見ている場合は CAD ファイルには表示されませんが、仕様の一部であるため、RFQ で宣言する必要があります。
プロセスのモビリティにより、金型の価格も変化します。高真空ダイカスト金型には、追加のシーリング、真空チャネル、およびキャビティへの空気の侵入を防ぐ特別に設計されたショット システムが必要です。これらの金型は製造コストが高く、メンテナンスに敏感ですが、バッテリー ハウジングやステアリング コンポーネントなどの気孔のない構造部品を製造します。真空ダイカストプロジェクトの金型は、同様の形状の従来の金型よりも 15% ~ 25% 高い場合があります。
絞り鋳造 (または押出鋳造) では、ゆっくりとした充填段階を使用し、凝固中に高圧を加えます。金型はより高い機械的負荷に耐える必要があり、通常はより堅牢な鋼材セクションとより重いガイド ピラーで構築されます。標準的な高圧ダイカストと比較するとコストは顕著ですが、得られる部品は伸びと耐圧性が向上します。
自動車用途向けに高真空鋳造金型とスクイズ鋳造金型の両方を構築したサプライヤーとして、当社は金型設計を開始する前に、プロセスの選択を早期に行う必要があることを確認できます。金型の製作後に従来の金型から真空補助金型に変更すると、新しい金型を構築するのとほぼ同じ費用がかかります。
すべてのプロジェクトはユニークですが、業界の価格設定パターンから信頼できる市場感覚を得ることができます。以下の範囲は、市場で見られる過去の見積りと当社自身の生産経験に基づいており、固定見積りとしてではなく、予算編成のみに使用する必要があります。
| モールドタイプ | 複雑さのレベル | 一般的なコスト範囲 (USD) | 一般的なキャビティ数 |
|---|---|---|---|
| 亜鉛合金ホットチャンバーモールド | シンプルで小さなパーツ | 3,000 ドル – 12,000 ドル | 1~4 |
| 亜鉛合金ホットチャンバーモールド | マルチスライダー、高度な複雑さ | 12,000ドル – 40,000ドル | 6~16 |
| アルミニウム合金金型 | シンプルで小型の筐体 | 5,000ドル – 25,000ドル | 1 |
| アルミニウム合金金型 | 中程度の複雑さ、中程度のサイズ | 25,000ドル – 60,000ドル | 1から2 |
| アルミニウム合金金型 | 大型で複雑、スライドとバキューム付き | 60,000ドル – 120,000ドル | 1 |
| マグネシウム合金金型 | 簡易~中程度(ステアリングパーツ、ブラケット) | 30,000ドル – 80,000ドル | 1 |
| マグネシウム合金金型 | 構造的、高真空 | 80,000ドル – 150,000ドル | 1 |
これらの範囲は、金型が標準の H13 または同等の鋼で構築され、アルミニウムの場合は 80,000 ~ 120,000 ショット、マグネシウムの場合はわずかに低い公称生産寿命で使用されることを前提としています。 250,000 ショット以上が期待される場合は、高級鋼、より十分な冷却、および表面処理のプレミアムを追加してください。 20,000 個のプロトタイプしか必要ない場合は、範囲の下限にあるより柔らかい鋼の金型を入手できる可能性があります。
少量の試生産では、硬化されていないインサートまたは寿命の短いインサートで作られたよりシンプルな金型が 30% 割引で提供されることがあります。トレードオフとして、数千回のショット後にツールを再構築または修復する必要がある場合があります。場合によっては、それが正しい判断となる場合もあります。場合によっては、スクラップや遅延が発生し、節約が失われることもあります。
参考として、当社の亜鉛合金工具の製品ラインを考えてみましょう。典型的な 亜鉛部品用150tホットチャンバーダイカスト金型 適度な数のキャビティの場合、部品の形状と必要なスライドに応じて、12,000 ドルから 30,000 ドルの範囲に収まります。この種の工具は、配管器具、ロック ハウジング、電気部品によく使用されます。比較すると、10 個以上のキャビティを備えた高速マルチスライダー亜鉛金型は、より高度な装置であり、それに応じて価格も設定されています。
 カスタム 150T ホット チャンバー ダイカスト金型工場、メーカー - 寧波 NKT も 寧波 NKT ツーリング株式会社は、中国の 150T ホット チャンバー ダイカスト金型メーカーおよびカスタム工場です。詳細: 150T ホット チャンバー ダイカスト金型... 製品を見る→
サプライヤーがダイカスト金型の 6 桁の見積もりを送信する場合、その数値はいくつかの個別の作業パッケージの合計です。何が含まれているかを知ることは、オファーを比較し、隠れたコストを特定するのに役立ちます。こちらが通常の内訳です。
金属を切断する前に、金型設計チームは部品を分析し、充填をシミュレーションして、完全なツール設計の草案を作成します。これには、ゲートの位置、ランナーのサイズ、オーバーフロー ウェル、冷却チャネルの配置、排出システムのレイアウト、および排出ピンやスプルー ブッシュなどの市販のコンポーネントの選択が含まれます。通常、エンジニアリング料金は金型の総コストの 5% ~ 10% に相当しますが、より複雑な部品やシミュレーション主導の設計では、料金がさらに高くなる可能性があります。サプライヤーが DFM (製造容易性設計) レポートを提供し、修正提案を行った場合、その作業はこのフェーズに含まれます。
優れた設計者は、顧客と少なくとも 2 ~ 3 回の設計レビューを実行することを期待しています。金型設計の開始後に部品の形状を変更するたびに、再設計作業に何時間もかかる可能性があります。そのため、最終的な部品データのロックが非常に重要なマイルストーンとなります。
すべての金型には、ベース、プレート、ガイド ピン、ブッシング、エジェクター プレート、および多数の標準部品が含まれています。これらは通常、専門のモールド ベース サプライヤーから調達されます。一般的な中型のアルミニウム ダイカスト金型の場合、支持構造を備えたベースだけで 2,000 ドルから 10,000 ドルの費用がかかる場合があり、その費用は一部の見積もりでは別の項目として表示されます。重い支柱と十分なクランプ領域を備えた大型のベースは、より高価になります。
コアとキャビティの実際の鋼材は別の材料費となります。見積書には鋼材の重量とグレードが表示されます。部品の形状を残すために大きなブロックが切り取られるため、機械加工された鋼材は最終重量のほんの一部であることに注意してください。切りくずの除去は、鋼材の重量だけでなく、加工時間にも反映されます。
CNC フライス加工、旋盤加工、穴あけ、ワイヤー製図が、人件費と機械のコストの最大の要素を占めます。複雑な 3D キャビティ形状には、何時間にもわたる 3 軸および 5 軸 CNC 作業が必要です。鋭利な内部コーナーは EDM で仕上げられており、意図的にゆっくりとより正確に仕上げられています。工具のコストは、表面積、切込み深さ、必要な仕上げによって決まります。おおよその目安として、機械加工と放電加工が金型総額の 40% ~ 60% を占めることがあります。
ここで、金型工場内でスケールメリットが現れます。最新の高速マシニング センターと自動電極製造を備えたサプライヤーは、より短い時間でより正確な金型を製造できます。ただし、5 軸フライス盤の時給は高いため、低い料金で長時間の見積を行うよりも、より短い時間での高い料金の見積もりの方が良い場合があります。違いを理解したい場合は、見積もられたプロセス計画を精査してください。
加工後、金型を組み立てます。コアとキャビティの半分が一致し、スライドが取り付けられ、排出システムが調整されます。スポッティングには、接触面にマーキング化合物を塗布し、均一な接触を確保するためにフィット感を調整することが含まれます。複雑な金型の場合、これには数日かかる場合があり、金型作成の中で最もスキルに依存する段階の 1 つです。台上作業には、研磨、エッジの丸み付け、給水金具の取り付けも含まれます。
ほとんどの金型の見積もりには、ダイカストマシンでの最初の試用が含まれています。サプライヤーは社内の機械を使用することも、近くの鋳造工場と契約することもできます。通常、試験に使用されるアルミニウムまたは亜鉛合金のコスト、エネルギー、オペレータの時間、およびダイカスト機械の稼働率が含まれます。複数のサンプルラウンドが必要な場合は、追加コストが発生する可能性があります。信頼できるサプライヤーが提供する適切に設計された金型の場合、必要な作業は 2 ~ 3 回だけです。問題のあるデザインでは 6 つ以上が必要になる場合があります。見積書には試運転の回数が含まれていることを確認してください。
サンプル段階で、サプライヤーは部品を測定し、収縮、気孔率、寸法の偏差をチェックします。修正を繰り返すたびに、場合によってはキャビティを加工したり、インサートを追加したりして金型を調整する必要があり、これをプロジェクト スケジュールに織り込む必要があります。
特にサプライヤーが焼きなまし鋼を購入し、最初の粗加工後に硬化する場合、熱処理は機械加工とは別に記載されることがあります。窒化処理、PVD コーティング、または離型剤に優しいコーティングなどの表面処理は追加料金となります。これらの処理は金型の寿命を延ばし、離型性を向上させることができますが、基本見積もりに常に含まれているわけではありません。最後に予期せぬ事態を避けるために、広告申込情報を依頼してください。
プロの金型サプライヤーは、材料証明書、熱処理レポート、CMM 検査データ、メンテナンス マニュアルなどの文書を提供します。自動車プログラムの場合、この文書は PPAP 要件に基づいて必須です。これらの文書の準備、プロジェクトのスケジュール管理、レビュー会議の開催にかかるコストは、通常、全体のわずかな割合ですが、詳細な見積もりでは、そのコストを特定する必要があります。写真や進捗レポートによる透明性の高いプロジェクト管理を提供するサプライヤーには、数千ドル追加する価値があります。
これまで説明したコストの多くは、部品の設計段階での決定に大きく影響されます。 RFQ を送信する前でも、部品の形状を最適化することで金型コストを形作ることができます。最も一般的な設計パラメータとその影響を次に示します。
抜き勾配とは、鋳物がくっつかずに排出できるように垂直面に追加されるテーパーです。アルミニウムでは 1° の抜き勾配が一般的ですが、より深いリブやコアの場合は 2° の方が安全です。抜き勾配が小さすぎる場合、金型をさらに研磨する必要があり、部品に引きずり跡が付く可能性があります。さらに重要なことは、ゼロドラッグリブには余分なサイドアクションや追加の機械加工が必要であり、どちらもコストが増加します。草案を早めにレビューすることが、費用を節約する最も安価な方法です。
壁の厚さが急激に変化すると、収縮ボイドや気孔が発生します。金型設計ではインサートとチルを追加することで補うことができますが、コストが増加します。 3 mm の均一な肉厚を持つ部品は、ボス付近で 2 mm から 5 mm に変化する部品よりも充填と冷却がはるかに簡単です。壁を均一に保つことで内部冷却の必要性が減り、ホットスポットのリスクが軽減されます。
すべてのアンダーカットにはスライドが必要です。パーティング ラインの方向を変更するか、二次加工操作が必要なフィーチャーを受け入れることによって、スライドの数を減らすことができます。たとえば、センサーボスの雄ねじは、その場で鋳造するのではなく、鋳造後に穴あけすることができ、回転するコアを回避できます。機械加工の追加コストは、多くの場合、金型内の複雑なスライドのコストよりも低くなります。
アンダーカットが避けられない場合は、ショットごとに手動で取り除かれる緩いコアを使用してアンダーカットを形成できるかどうかを尋ねる価値があります。これは少量部品向けの低コストの代替手段ですが、サイクル タイムが遅くなり、大量生産には受け入れられない可能性があります。大量生産の自動車部品の場合、油圧スライドが唯一の信頼できるオプションです。
公差が厳しくなるほど、金型は高価になります。本当に±0.1 mmが必要な重要な寸法を指定し、その他の部分で標準のダイカスト公差を許容することで、コストを節約できます。これにより、金型製作者は重要な箇所に加工の注意を集中することができます。あまりにも多くのバイヤーが正当な理由もなくすべての機能に厳しい公差を適用しており、寸法のコールアウトが増えるたびに金型コストが上昇します。
部品に装飾的なクラス A の表面がある場合、金型を鏡面仕上げに研磨し、必要に応じてテクスチャー加工を施す必要があります。研磨とエッチングには専門家の作業が数日かかる場合があります。一方、マット仕上げまたは機械加工された表面では、手作業での研磨の必要性が少なくなります。部品全体ではなく、小さなパネル上でのみテクスチャ領域を選択することもコストを管理する方法です。
ねじ付きインサートでの鋳造、または取り外し可能なインサートピンの使用により、ダイカストサイクルの取り扱いがさらに複雑になります。金型は、射出中にインサートを装着して保持するように設計する必要があり、自動化システムはインサートを正確に配置する必要があります。これにより、サイクルあたりのインサートの数に応じて、金型コストが 5,000 ドルから 20,000 ドル増加する可能性があります。アセンブリの強度やシールのためにインサートが必要でない限り、部品に単純な穴を鋳造し、ねじ山に別個のタッピング操作を使用する方が経済的であることがよくあります。
当社の経験では、これらの基準に照らして部品設計を見直すよう顧客に奨励すると、部品の機能を変えることなく、金型の総コストが 10% ~ 25% 削減されることがよくあります。金型工場の DFM フィードバックは、予算を膨らませようとするものではありません。それはより経済的なツールへの直接的なルートです。
ダイカスト金型の購入価格はあくまで出発点です。その生涯にわたって、メンテナンス、修理、コーティング、部品の交換にお金がかかります。金型の予想寿命を理解することは、部品ごとの実際のコストを計算するために不可欠です。
標準的な H13 アルミニウム ダイカスト金型は、主な摩耗面の交換が必要になるまでに、80,000 ~ 120,000 回の良好なショットを生成すると一般的に期待されています。この数字は保証ではありません。それは合金の温度、射出速度、熱サイクル、および冷却システムの機能によって異なります。高級鋼と良好な冷却で作られた金型は 150,000 ~ 200,000 ショットに達しますが、低グレードのツールでは 30,000 ショット後に熱チェックが発生する場合があります。
マグネシウム合金はアルミニウムよりも若干低い温度で鋳造されるため、プロセスが適切に管理されていれば、金型の寿命がわずかに長くなります。亜鉛合金は金型での加工が最も容易で、ホットチャンバー亜鉛金型は動作温度がはるかに低いため、ショット数が 500,000 を超えることがよくあります。これが、亜鉛工具がアルミニウム工具ほど積極的に処理されない硬化インサートを使用して構築されることが多い理由の 1 つです。
ダイカスト金型の主な故障モードはヒートチェックで、数百回の熱サイクルにより金型表面に小さな亀裂のネットワークが発生します。亀裂は鋳造部品に表面欠陥を生じさせ、最終的にはんだ付けや固着の原因となります。亀裂の研磨や表面処理などの定期的なメンテナンスにより、金型の寿命を延ばすことができます。ただし、各修理サイクルにはコストがかかり、修理中は金型をオフラインにする必要があります。
アルミニウムおよびマグネシウムの金型では、年間の初期金型価格の 5% ~ 10% に相当するメンテナンス予算を設定するのが合理的なルールです。亜鉛の場合、数値はこれより低くなります。この予算には、新しいエジェクター ピン (磨耗します)、交換用スライド、および大量稼働後の再研磨が含まれます。金型メーカーと修理契約をしている場合は、金型の返送の物流や部品の生産ができない期間についても計画する必要があります。
一部のサプライヤーは金型メンテナンス契約を提供しています。金型は X 千ショットごとに検査のために返却され、サプライヤーは固定料金で所定のサービス手順を実行します。これにより投資が保護され、長期にわたる生産停止を防ぐことができます。これらの契約はすべての市場で一般的であるわけではありませんが、年間の取引量が多いことが予想される場合は、問い合わせる価値があります。
部品あたりの金型コストは、生産予定の部品の総数によって異なります。これはダイカストプロジェクトにおいて最も重要な計算です。ここに簡単な例を示します。
金型オプション A のコストが 20,000 ドルで、30 秒のサイクル タイムで部品を製造するとします。金型オプション B のコストは 40,000 ドルですが、より優れた冷却と異なるゲート レイアウトを備えているため、22 秒のサイクルで同じ部品を製造できます。サイクルタイムの短縮により、部品あたり 8 秒が節約されます。 100,000 ショット以上、つまり 800,000 秒、マシン時間は約 222 時間です。機械時間料金が 80 ドルの場合、節約額は 17,760 ドルになります。この場合、同じ生産量内での追加の 20,000 ドルのほとんどは、より高価な金型によって支払われます。量が 500,000 ショットの場合、追加投資は節約に比べれば微々たるものです。
その逆もまた真です。ニッチな製品に必要な部品が 15,000 個だけの場合、期待寿命が短く、低コストの金型が適切なソリューションとなる可能性があります。 15,000 個を超える部品を償却すると、45,000 ドルの長寿命金型では 1 部品あたり 3 ドルの追加となる可能性がありますが、20,000 ドルの短寿命金型では 1 部品あたり 1.33 ドルしか追加されません。そうすれば、より高いスペアパーツのコストを受け入れることができます。重要な決定要因は、年間取引量と予測に対する信頼度です。
金型仕様を最終決定する前に、簡単な損益分岐点分析を実行します。総投資額と部品ごとのコストを 3 つの異なる数量 (控えめな予想数量、基本予測、および高ケース数量) で計算します。大量生産のシナリオが妥当な場合は、寿命の長い金型に投資してください。保守的なケースの可能性が高い場合は、初期投資を減らし、ツールを修復または再構築することを想定してください。
同じ原理がキャビティ数にも当てはまります。 1 個のキャビティの金型の費用は 30,000 ドルになる場合がありますが、2 個のキャビティの金型の費用は 48,000 ドルになる場合があります。 2 キャビティ工具の投資は 60% 高くなりますが、1 時間あたりの生産量は約 2 倍になります。大量生産の場合、サイクル時間の節約により、18,000 ドルの追加費用が簡単に正当化されます。少量の場合は、1 キャビティ金型の方が機械時間のボトルネックが少ないため、より合理的です。
当社の製品ポートフォリオの実例として、 マグネシウム合金ダイキャストステアリングチューブ は、長期にわたる生産期間にわたって一貫した寸法安定性が必要な、典型的な自動車構造用途です。その場合、工具は繰り返し溶接修理を行わずに数年間厳しい公差を維持する必要があるため、高級鋼と精製された冷却に対するより高い初期金型投資がほとんどの場合正しい決定となります。
 カスタムマグネシウム合金ダイカストステアリングチューブ工場、メーカー - 寧波NK 寧波 NKT ツーリング株式会社は、中国のマグネシウム合金ダイカスト ステアリング チューブ メーカーおよびカスタム工場です。詳細: マグネシウム合金ダイカスト ステアリング チューブ... 製品を見る→
金型の見積もりのリクエストは、CAD ファイルを送信して番号を待つほど簡単ではありません。信頼できる見積もりには完全な仕様が必要であり、その仕様の準備に多くの時間を費やすほど、比較の精度が高まります。
見積もりが不正確になる最も一般的な理由は、情報の欠落です。サプライヤーが年間生産量を把握していない場合、より多くの生産量を想定して必要のないより高価なツールを設計したり、少量の生産量を想定して壊れやすいツールを見積もったりする可能性があります。重要なコア穴の近くの材料を除去する二次加工操作について言及しなかった場合、金型が正しい位置に穴を鋳造できなかったり、不必要な収縮ボイドが生じたりする可能性があります。
これらの質問により、プロのサプライヤーとブローカーが区別されます。ブローカーはリクエストを工場に渡すことが多く、技術的な質問には曖昧な回答しかできません。実際の金型メーカーは直接回答し、プロセス計画を提供し、同様の金型の例を示すことができます。
既存の見積もりが、同じ金型仕様の他のオファーよりも大幅に低い場合は注意してください。この違いは、コアとキャビティに未硬化鋼を使用していること、最小限の冷却チャネル、コーナーの細部に EDM を使用していないこと、またはテストされていないゲート設計が原因である可能性があります。サプライヤーに、詳細な内訳とともに低価格を正当化するよう依頼してください。同様に、より高い予測金型寿命を要求したときに見積もりがほとんど変わらない場合は、サプライヤーがその寿命に達するように設計を調整していない可能性があります。現実的な見積もりには、大幅な価格上昇を伴う鋼材グレードの増加と冷却への投資が反映されます。
サプライヤーの実際の製造能力を確認することも重要です。海外のサプライヤーから調達している場合は、加工フロアの最近の写真と、構築中の金型を確認するためのビデオ通話を依頼してください。たとえば、当社の敷地概要には、6,000 平方メートルの製造スペースと 80 名を超える従業員を備えた近代的な工場が示されており、これは本格的な金型メーカーと一致しています。ただし、プロジェクトで使用できる特定の機械も確認する必要があります。 CNC マシンを備えたすべての工場が大規模で複雑な金型を構築できるわけではありません。
最も安い金型の見積もりを選択するのは魅力的かもしれませんが、金型は今後数年間に販売するすべての部品を形作る製品です。サプライヤー間のコストの違いは単なる値上げではありません。これらは、エンジニアリングの深さ、製造能力、品質システム、納品後の金型をサポートする意欲を反映しています。
経験豊富な金型メーカー 寧波NKTツーリング株式会社 機械加工のスキル以上のものをもたらします。当社の歴史は、2009 年に専用のダイカスト金型設計スタジオを設立して始まり、その後数年間に渡って亜鉛とアルミニウムの工具を製造し、2016 年にはマグネシウム合金の自動車部品と高真空金型に拡大しました。このタイムラインは、当社が薄肉構造コンポーネントと厳しい公差のステアリング部品の課題に取り組んできたことを意味します。私たちは、金型が失敗する理由と、その失敗に対処する設計方法を知っています。
この経験は設計段階での金型コストに直接反映されます。当社では、ウェルド ラインを減らすゲートの位置、サイクル タイムを 15% 短縮する冷却チャネルの配置、より堅牢でメンテナンスが容易なスライドの設計などを提案できます。これらの提案は無料ではありませんが、部品ごとのコストとダウンタイムのリスクが軽減されます。
品質システムも重要です。当社は、2011 年に初めて取得された ISO9001 認証を取得しています。正式な品質システムにより、設計レビュー、材料検査、工程内測定、最終検証のための規律あるプロセスが作成されます。自動車顧客にとって、一貫した文書化は不可欠です。文書化された品質システムを持たないサプライヤーでも良好な金型を製造する可能性はありますが、そのプロセスは再現性がなく、隠れた欠陥のリスクが高くなります。
サプライヤーを評価するときは、バリュー ストリーム全体を考慮してください。包括的な DFM レポートを受け取りますか?サプライヤーは流動シミュレーションを使用して充填と固化を検討しますか?形状と同様にシールにも注意を払って高真空の金型を製造するのでしょうか?これらの機能は、自動車用アルミニウム鋳造の標準になりつつあります。たとえば、 アルミ合金ダイカストブラケット 高強度と低気孔率が要求される構造部品です。何百もの同様のブラケットを製造したサプライヤーは、理想的なランナー比率と収縮制御のための予防措置を知っています。
 カスタム アルミニウム合金ダイカスト ブラケット工場、メーカー - 寧波 NKT Tooli 寧波NKTツーリング株式会社 is China Aluminum Alloy Die-Cast Bracket Manufacturers and Custom Factory, details:The ADC12 aluminum alloy ... 製品を見る→
当社の生産フロアでは、従来型、高真空、スクイズ鋳造金型に加え、ホットチャンバー亜鉛ツールやマルチスライダー機械など、あらゆる作業を行っています。また、当社はより広範な製造プロセスを視野に入れています。たとえば、モーター ハウジングの金型は、冷却インサートの自動挿入とその後の機械加工と相互作用する必要があります。金型メーカーがこれらの下流ステップを理解していれば、組み立てを複雑にするフィーチャーの作成を回避できます。
金型サプライヤーを比較するときは、同様の規模と複雑さの部品のケーススタディを依頼してください。美しい成形部品だけでポートフォリオを判断しないでください。最初の試行、課題、および予期せぬ気孔率や寸法の問題をどのように解決したかについて質問してください。答えによって、見積書の番号よりもサプライヤーについて詳しく知ることができます。
最後に、金型には設備投資が必要であることを忘れないでください。しっかりと作られた金型は、修理、修正が可能で、亜鉛工具の場合は数年、さらには数十年にわたって再利用できます。金型の構築が不十分だと、生産スケジュールに負担がかかり、顧客との関係が損なわれる可能性があります。ダイカスト金型の実際のコストには、コスト削減の決定が早すぎたために発生する可能性のある中断、遅延、スクラップが含まれます。
要約すると、「ダイカスト金型の一般的なコストはいくらですか?」という質問に対する唯一の答えはありません。唯一の正直な答えは、部品、合金、生産量、仕様によって異なるということです。シンプルな亜鉛ホットチャンバー金型は 10,000 ドル未満で製造できますが、真空補助を備えた大型のマルチスライド アルミニウム金型は 100,000 ドルを超える場合があります。ただし、部品の適切な技術レビューを完了する前に予算を設定すべきではありません。
年間生産量と金型の寿命要件を明確に理解することから始めます。次に、詳細な DFM とコストの内訳を提示してあなたの想定に異議を唱えてくれるサプライヤーに依頼します。自動車アプリケーション用の部品を調達している場合は、従来のプロセスと先進的なプロセスの両方で実績のある経験があり、初期費用と長期的な生産性の間のトレードオフを説明できるパートナーを探してください。サイクルタイムの短縮、気孔率の低下、欠陥の減少が可能であれば、わずかに高い金型投資が正当化されることがよくあります。不明な場合は、サプライヤーに次のような同様のケースについて説明してもらうように依頼してください。 アルミニウム合金ダイカストの自動車部品への応用 これは、設計とプロセスの選択が最終的に支払う価格をどのように制御するかを示しています。
中国浙江省寧波市江北区望山路
86-135-64796935
著作権 © Ningbo NKT Tooling Co., Ltd. 著作権はすべて留保されています.

